La stéréolithographie, ou SLA (Stereolithography Apparatus), est une technique de fabrication additive : un laser UV durcit une résine photopolymère liquide, couche après couche, pour reproduire votre modèle 3D. Chaque couche mesure de 25 à 100 µm, ce qui donne des détails fins et une surface lisse qu’un dépôt de filament n’atteint pas. Vous allez voir comment la résine durcit, comment se déroule une impression, quelle machine choisir et si cette technologie convient à votre projet.
L'essentiel à retenir
SLA = laser UV + résine liquide + précision de 25 à 100 µm
01
Photopolymérisation
Le laser durcit la résine en quelques millisecondes.
02
Deux configurations
À l'endroit pour les grands volumes, inversée pour le bureau.
03
Pièces isotropes
Mêmes propriétés mécaniques dans toutes les directions.
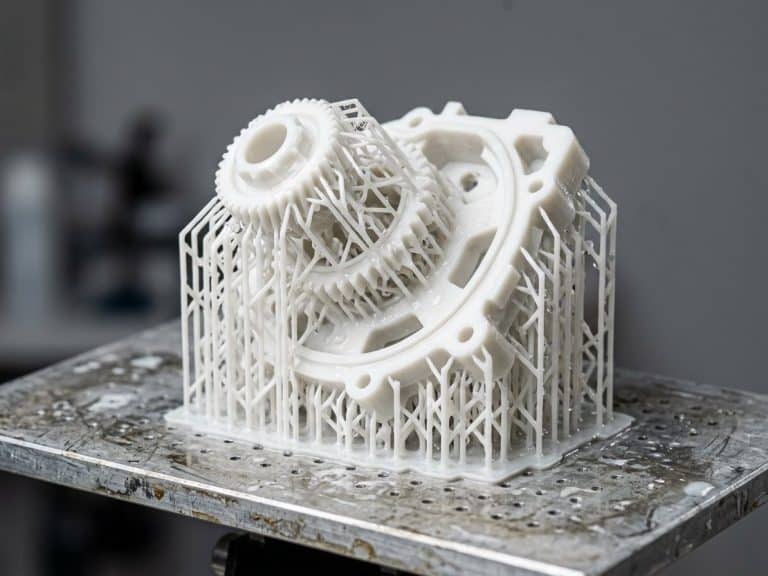
Le conseilPour une pièce fonctionnelle, prévoyez toujours lavage, cuisson UV et retrait des supports.
| Caractéristique | Stéréolithographie SLA |
|---|---|
| Technologie | Fabrication additive par photopolymérisation en cuve |
| Matériau | Résine photopolymère thermodurcissable |
| Source d’énergie | Laser UV guidé par miroirs |
| Hauteur de couche | 25 à 100 µm |
| Exactitude | 50 à 200 µm |
| Usages types | Prototypage, dentaire, joaillerie, modélisme |
Comment fonctionne une imprimante 3D à stéréolithographie ?
Tout repose sur une réaction chimique déclenchée par la lumière, puis sur un balayage laser d’une précision constante. Voyons d’abord la chimie, ensuite le déroulé machine.
Le principe de la photopolymérisation
La résine liquide contient des monomères et des oligomères, des chaînes de carbone qui formeront la matière solide, des photo-initiateurs, molécules sensibles aux UV, et des additifs comme les pigments. Sous le laser, le photo-initiateur se scinde en radicaux réactifs. Ceux-ci se fixent sur les groupes actifs des monomères et des oligomères, qui s’enchaînent en chaînes de plus en plus longues. La résine durcit en quelques millisecondes, uniquement là où passe le faisceau.
Il ne s’agit pas d’une fusion suivie d’un refroidissement, mais d’une réticulation : des liaisons permanentes se créent entre les chaînes. Les résines SLA sont donc thermodurcissables, à la différence du filament thermoplastique du FDM : une fois durcies, elles ne refondent plus.
Les étapes du processus d’impression
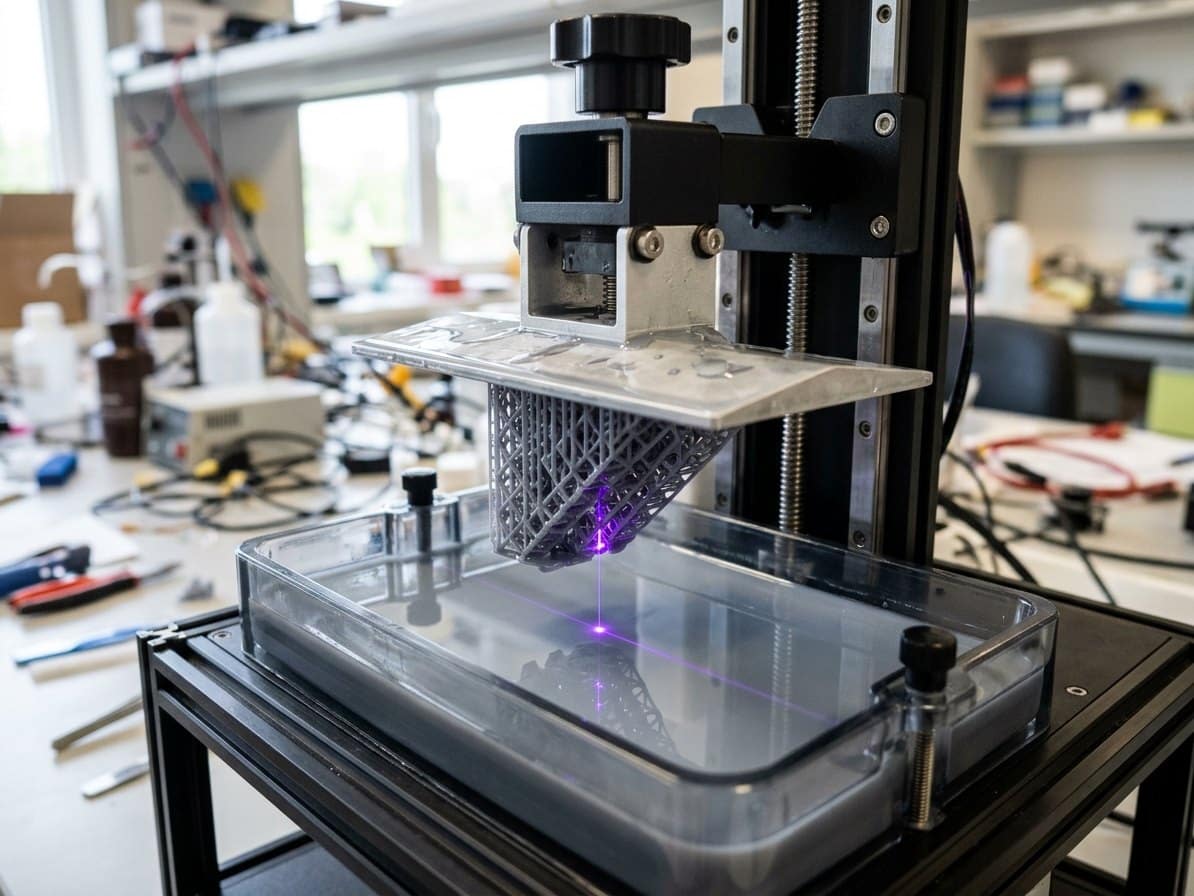
Une impression suit six étapes, de votre fichier à la pièce finie :
- Préparation du fichier : le logiciel de découpe tranche le modèle 3D en couches d’épaisseur constante et génère les supports.
- Remplissage de la cuve : la résine liquide est versée dans le bac et la plateforme s’y immerge.
- Balayage laser : des miroirs galvanométriques orientent le faisceau, dont le point mesure environ 85 µm, pour une résolution X/Y effective d’environ 25 µm.
- Déplacement de la plateforme : elle avance d’une épaisseur de couche et la résine fraîche reprend sa place.
- Lavage et post-cuisson UV : un solvant nettoie la pièce, puis un four UV la termine.
- Finitions : ponçage, peinture ou métallisation selon le rendu voulu.
Le laser parcourt le plateau sans perdre en précision, quelle que soit sa taille. Le DLP, qui projette une couche entière d’un coup, voit sa résolution baisser sur un grand plateau.
Le principe du SLA en vidéo
Vidéo : Quelle imprimante 3D RÉSINE acheter quand on DÉBUTE ? (Review Saturn 4 ultra 12k) (La Nouvelle École – DIY)
Quelle est l’origine de la stéréolithographie ?
La technologie a connu quatre étapes, de la recherche au bureau de l’ingénieur :
- Les années soixante-dix : le Dr Hideo Kodama, au Japon, pose l’approche moderne de la fabrication additive par photopolymérisation.
- Les années quatre-vingt : Charles (Chuck) Hull brevète la stéréolithographie et fonde 3D Systems.
- La fin des années deux mille : l’expiration des brevets ouvre le marché, d’abord au FDM.
- Ensuite : Formlabs lance la Form 1, première SLA de bureau haute résolution à prix abordable.
Cette dernière étape a sorti le SLA des ateliers industriels : l’impression 3D résine tient aujourd’hui sur un bureau.
Machine SLA à l’endroit ou inversée : quelle configuration choisir ?
Les deux systèmes utilisent la même chimie, mais la lumière n’arrive pas du même côté. Cela change le volume, le budget et l’usage.
| Critère | SLA à l’endroit | SLA inversé |
|---|---|---|
| Fonctionnement | Laser sur la surface, plateforme qui descend, lame de nivellement | Laser à travers le fond transparent du bac, plateforme qui remonte |
| Volume de résine | 10 à 100+ litres | Réduit |
| Maintenance | Complexe, stabilité exigeante | Facilitée |
| Usage typique | Industriel, grandes pièces | Bureau, atelier |
| Limites | Investissement élevé | Supports plus importants, incompatible sous 70A de dureté Shore |
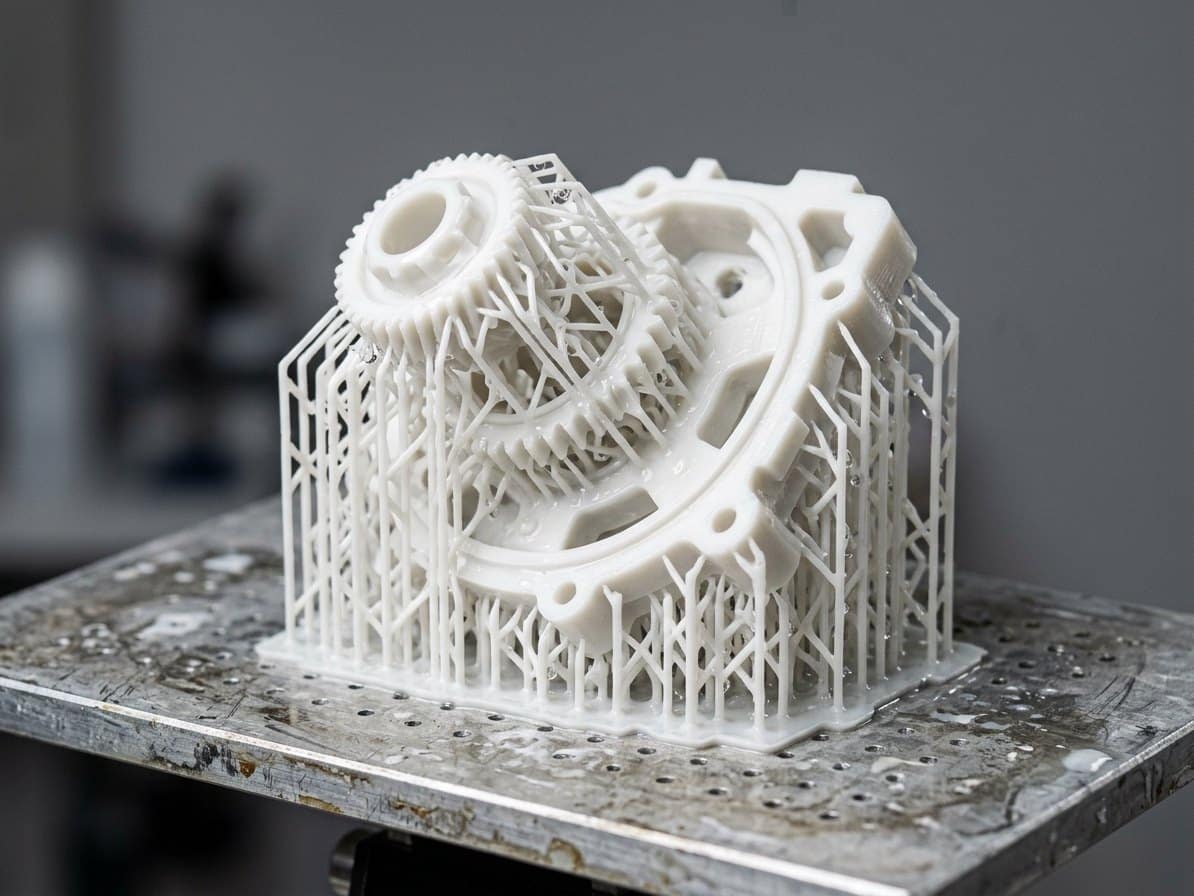
Dans les deux cas, la plupart des pièces exigent des structures de support. Le logiciel les génère automatiquement et vous les ajustez à la main si besoin, mais leur retrait reste manuel. À l’endroit, elles résistent à la lame de nivellement. En configuration inversée, elles retiennent les surplombs et encaissent le décollement du fond de cuve. Pour réduire ces efforts, Formlabs a développé la Low Force Stereolithography (LFS) : un film flexible au fond du bac fiabilise les géométries fines.
Trois situations concrètes aident à trancher :
- Un atelier de joaillerie qui coule des bagues à la cire perdue : une machine inversée et une résine calcinable suffisent.
- Un bureau d’études qui valide des boîtiers de quelques centimètres : l’inversé, pour sa maintenance simple.
- Un constructeur de maquettes de grande taille : une imprimante résine de grand format s’impose, avec un investissement plus lourd.
Pourquoi les pièces SLA sont-elles isotropes et précises ?
Une pièce sort de l’imprimante dans un état vert : sa forme est définitive, mais la polymérisation reste incomplète. Des groupes polymérisables subsistent en surface et la couche suivante s’y lie par des liaisons covalentes, latéralement comme verticalement. Aucune différence moléculaire n’existe donc entre l’axe Z et le plan XY : la pièce est isotrope, avec des propriétés mécaniques comparables à celles d’une pièce thermoplastique moulée par injection.
Cette structure a trois conséquences :
- aucun délaminage entre les couches ;
- aucune porosité de surface, donc des pièces étanches à l’air et à l’eau ;
- la possibilité d’obtenir des pièces optiquement transparentes.
Le post-traitement UV finalise ensuite la polymérisation et stabilise les propriétés définitives. Il pèse lourd sur les résines fonctionnelles : la résistance d’une résine flexible peut doubler, et une résine calcinable ne brûle correctement qu’après ce passage au four.
Le choix de la résine règle enfin le comportement de la pièce : rigide, flexible, transparente, résistante à la chaleur ou biocompatible.
Quels sont les atouts et les limites d’une impression SLA ?
Le bilan penche côté précision, avec des contreparties d’usage à connaître. Voici les atouts :
- Finesse et exactitude :
- couches de 25 à 100 µm, contre 100 à 300 µm en FDM et en SLS ;
- exactitude de 50 à 200 µm selon la résine, la taille et la géométrie ;
- sur un test avec une Form 2, l’écart maximal au modèle numérique atteignait 240 µm dans 95 % des cas.
- Surface lisse dès la sortie de machine, ce qui réduit le temps de ponçage et de peinture.
- Liberté de conception : détails fins, cavités et canaux internes sans adapter le modèle.
- Prototypage rapide : un mécanisme ou un assemblage se teste en quelques heures, sans outillage.
Côté contraintes, quatre points reviennent :
- un volume d’impression limité sur les machines de bureau ;
- un temps d’exposition UV à calibrer avec précision ;
- des supports à retirer à la main, puis un lavage au solvant et une cuisson ;
- un coût d’entrée élevé pour la configuration à l’endroit.
Face au FDM et au SLS, le SLA gagne en précision et en finition, mais perd en coût et en vitesse. Le FDM reste le plus économique, tandis que le SLS livre des pièces robustes sans supports, au prix d’un fini granuleux et de machines coûteuses.
Quelles sont les applications de la stéréolithographie ?
Dès que la finesse de surface ou le détail priment sur le volume, le SLA trouve sa place. Voici les secteurs qui l’emploient :
- Ingénierie et développement produit : prototypes fonctionnels, tests de mécanismes et d’assemblages.
- Joaillerie : modèles en résine calcinable pour la fonte à cire perdue.
- Dentaire et médical : pièces précises et biocompatibles.
- Architecture et modélisme : maquettes aux détails fins.
- Automobile et aéronautique : prototypes, pièces de précision, outillage.
- Luxe et design industriel : validation esthétique rapide, finitions haut de gamme.
Pour savoir si le SLA répond à votre besoin, posez trois questions : quelle précision exigez-vous, quelle taille de pièce visez-vous, et quelle propriété la matière doit-elle offrir ? Les réponses orientent la configuration de la machine, puis le choix de la résine.