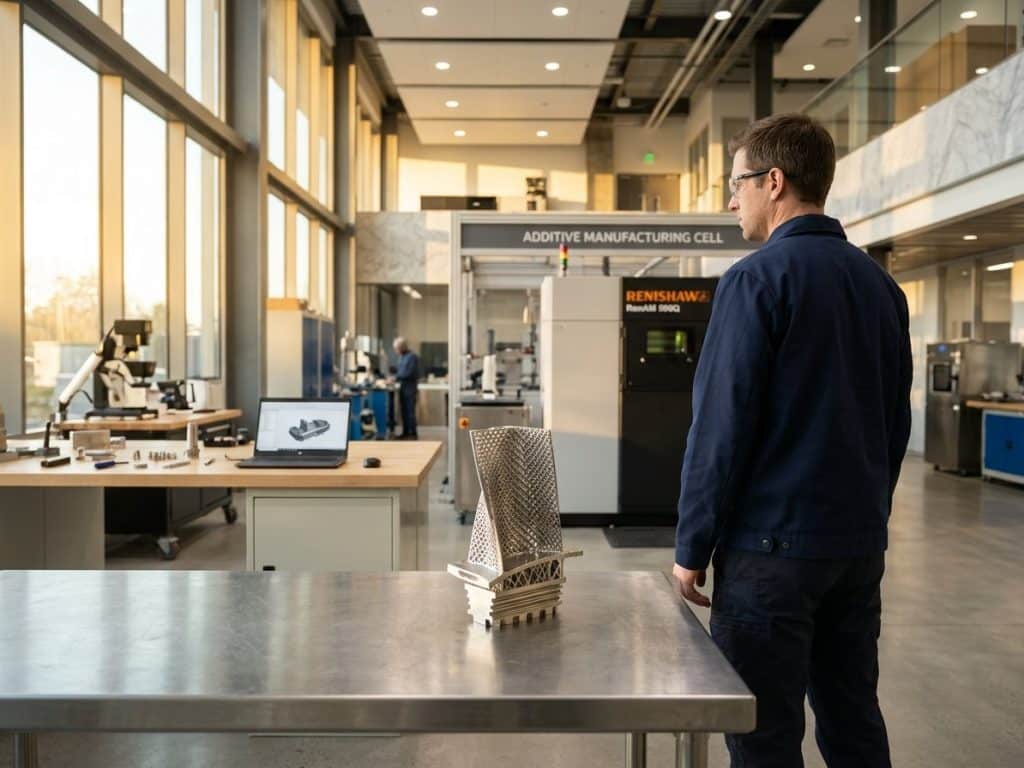
Pour qualifier une pièce métallique de fabrication additive, vous validez le procédé complet et pas seulement l’objet fini. Trois phases s’enchaînent (installation, fonctionnement, performances), puis un dossier de preuves, monté avec l’organisme de conception agréé, ouvre la voie à la certification. Des centaines de milliers de pièces imprimées volent déjà, et la qualification reste pourtant le principal verrou du secteur. Oui, on imprime du métal en 3D pour l’aéronautique. Non, on n’imprime pas un avion entier, seulement des composants choisis.
L'essentiel à retenir
Procédé maîtrisé + preuves réunies = pièce certifiable
01
Qualifier le procédé
Les propriétés du métal naissent pendant la fabrication.
02
Documenter chaque étape
Données capteurs et historique constituent le dossier de preuves.
03
Doser selon la criticité
Commencez par les pièces non structurelles.
Ce tableau résume la méthode avant que nous entrions dans le détail.
| Phase | Objectif | Livrable |
|---|---|---|
| QI (installation) | Prouver que la machine répond aux spécifications | Rapports FAT et SAT |
| QO (opérationnelle) | Stabiliser le procédé et la matière | Plan de contrôle et résultats sur coupons |
| QP (performances) | Figer la pièce et la série | Premier article validé, suivi SPC |
Qualification ou certification, que faut-il démontrer pour une pièce métallique imprimée en 3D ?
Les deux termes ne désignent pas la même étape. La qualification démontre que la pièce, le matériau et le procédé tiennent les spécifications techniques, sur la base de performances mesurées et non d’une fiche théorique. Elle reste souvent interne. Elle peut aussi passer par une équivalence statistique : on teste de nombreuses pièces prélevées au hasard sur plusieurs constructions et plusieurs lots de poudre.
La certification est la reconnaissance officielle par une autorité comme l’EASA, la FAA ou la GCAA. La qualification est le prérequis technique, la certification la validation réglementaire. Côté maintenance, une pièce de rechange imprimée doit arriver avec sa libération officielle, de type EASA Form 1 en Europe, et l’atelier s’appuie sur un système qualité aéronautique reconnu.
Le métal imprimé demande plus d’efforts qu’une pièce forgée ou moulée, pour quatre raisons :
- Les propriétés mécaniques se créent pendant la construction, et un paramètre comme la puissance laser modifie la densité, la performance et la tenue au feu.
- Les anomalies sous la surface sont imprévisibles et pénalisent surtout les pièces soumises à la fatigue.
- La tomodensitométrie détecte bien ces défauts, mais elle coûte cher et n’offre aucune garantie à 100 %.
- Plus d’une douzaine de normes coexistent entre aérospatiale, automobile et médical, sans convergence.
Quelles sont les 3 étapes de qualification IQ/OQ/PQ d’un procédé de fabrication additive métal ?
Ces trois phases valident le procédé dans l’ordre, de l’équipement jusqu’à la pièce figée. Elles s’appliquent aussi bien à la fusion laser sur lit de poudre (SLM/DMLS) qu’à la fusion par faisceau d’électrons (EBM).
Phase 1, la qualification de l’installation (QI)
Vous vérifiez que la machine et ses équipements auxiliaires respectent les spécifications du constructeur. Le test d’acceptation en usine (FAT) se déroule chez le fabricant, le test d’acceptation sur site (SAT) chez vous, après installation. Les deux séries de tests sont identiques, ce qui prouve que les performances restent les mêmes avant et après l’expédition. Les contrôles de sécurité et de conformité machine complètent cette phase.
Phase 2, la qualification opérationnelle (QO)
Ici, vous établissez les contrôles qui maintiennent la stabilité du procédé et vous démontrez que la poudre respecte les spécifications matière. Des essais sur coupons statiques et dynamiques prouvent l’efficacité et la reproductibilité du procédé. Ces résultats servent ensuite de base à la conception de la pièce finale. Avant de lancer cette phase, un atelier PFMEA (analyse des modes de défaillance du procédé) mesure la maturité de votre organisation et fait remonter les risques à traiter d’abord.
Phase 3, la qualification des performances (QP)
Vous gelez la conception de la pièce, sa disposition sur le plateau, les intrants du procédé et le post-traitement. Plus rien ne bouge, ce qui garantit des pièces constantes dans le temps. L’inspection du premier article pèse souvent lourd dans la décision de certification, puis la maîtrise statistique (SPC) prend le relais selon le volume de production. Le support en titane de l’A350 XWB, fabriqué en EBM, illustre cette discipline : Airbus embarque désormais plus de 70 000 pièces imprimées, pour une centaine de références.
Quelles preuves réunir avec l’organisme de conception agréé (DOA) pour obtenir la certification ?
Le dossier rassemble l’historique de traitement complet, les résultats du procédé, l’évaluation de la poudre et les données capteurs enregistrées pendant la fabrication. L’organisme de conception agréé (DOA) valide avec vous ce triptyque : matériaux qualifiés, procédé figé, preuves réunies.
Le fil numérique (digital thread) rend cette collecte continue. Chaque pièce garde la trace de sa machine, de son lot de poudre et de ses paramètres, ce qui transforme la traçabilité en preuve de conformité.
Le calendrier varie fortement selon le point de départ. Dans le cas Materialise et Airbus, plus de 10 ans de données issues de milliers d’applications ont servi à bâtir la confiance réglementaire. À l’inverse, le groupe de lubrification de Safran Aero Boosters, destiné au moteur LEAP-1A, a obtenu la double certification EASA et FAA en moins de 18 mois, avec 14 pièces d’essai. Une qualification mal anticipée, elle, retarde la production et allonge la mise sur le marché.
Quel référentiel choisir entre EASA, FAA, NADCAP et EN 9100 pour une pièce imprimée en 3D ?
Chaque référentiel couvre un périmètre distinct, ce qui dissipe l’impression de flou normatif : certains certifient le produit, d’autres accréditent le procédé ou l’organisation.
| Organisme ou norme | Périmètre | Exemple certifié |
|---|---|---|
| EASA (Form 1, Part 21) | Certification produit en Europe | Clôture de bout d’aile Satair/Airbus, A320ceo, 45 % de coûts en moins |
| FAA | Certification produit aux États-Unis | Boîtier T25 du GE90 ; GE9X avec 304 pièces imprimées |
| GCAA | Certification aux Émirats arabes unis | Cadres d’écrans vidéo Etihad, premier cas cabine |
| EN 9100 / AS9100 | Management de la qualité aéronautique | Prérequis des donneurs d’ordre |
| NADCAP | Accréditation des procédés spéciaux | Procédés d’impression 3D |
| EASA + FAA | Double certification | Groupe de lubrification Safran Aero Boosters |
Ces cadres se complètent plus qu’ils ne se concurrencent : la certification vise la pièce, l’accréditation vise la façon de la produire. Pour les pièces de cabine, ajoutez la tenue au feu (DO-160 et FAR 25.853), qui concerne surtout les polymères.
Comment adapter l’effort de qualification à la criticité de la pièce ?
Classez d’abord vos pièces par criticité, puis dimensionnez les essais en conséquence. Les pièces non structurelles restent la voie d’entrée historique : les séparateurs de cabine Airbus/Materialise, au design bionique en treillis, ont gagné 15 % de poids sans toucher à la structure.
Les pièces critiques ou sollicitées en fatigue exigent des tests sous contrainte, et la barre monte nettement. Le retour est à la hauteur : l’injecteur de carburant du GE LEAP remplace 18 pièces assemblées par une seule, cinq fois plus durable. Le distributeur de turbine de Safran, certifié par l’EASA, passe de 8 à 4 composants et perd 35 % de poids.
Pour démarrer, cartographiez votre portefeuille de pièces métalliques non structurelles éligibles, puis lancez une PFMEA avec vos équipes qualité et méthodes. Le calcul économique reste honnête : le contrôle qualité et l’expertise rare nécessaire pour bâtir les plans de contrôle pèsent dans la facture, face à des gains pouvant atteindre 85 % de poids et à l’évitement d’un rebut d’usinage allant jusqu’à 90 % de la matière. Les jumeaux numériques et l’IA réduiront peu à peu les essais physiques, pour passer de la pièce unitaire qualifiée à la série qualifiée.