Une machine SLS fabrique une pièce en fusionnant, avec un laser, des grains de poudre polymère étalés en couches de quelques dizaines de microns. La poudre non fusionnée maintient la pièce pendant toute la construction, ce qui supprime les supports. Cette poudre n’a rien à voir avec le toner d’une imprimante de bureau : c’est un polymère, le plus souvent du nylon, conçu pour être chauffé puis soudé. Voici le cycle complet, les matériaux, le budget et les limites.
L'essentiel à retenir
SLS = pièces robustes sans supports, dès 20 000 €
01
Frittage couche par couche
Un laser soude une poudre polymère, par couches de 50 à 200 microns.
02
Aucun support à retirer
La poudre non fusionnée soutient la pièce et se recycle.
03
Budget atelier abordable
De 20 000 à 75 000 €, contre 200 000 € et plus en industriel.
Qu’est-ce que l’impression par frittage de poudre ?
Le frittage laser sélectif (SLS, Selective Laser Sintering) appartient à la famille de la fusion sur lit de poudre. Fritter consiste à souder les particules entre elles en les chauffant sans les fondre totalement. La matière se lie, la pièce garde sa forme et atteint une densité proche de 100 %.
Le procédé date des années 1980 et doit son origine à Carl Deckard et Joe Beaman, à l’Université du Texas. Ne le confondez pas avec le DMLS et le SLM, qui travaillent le métal : le SLS désigne le polymère.
Réservé longtemps à l’aérospatial et au médical, avec des machines à plus de 200 000 €, il s’ouvre aujourd’hui aux PME, aux start-up et aux ateliers grâce à des modèles compacts.
Comment fonctionne une imprimante SLS étape par étape ?
Le cycle tourne en boucle jusqu’à ce que la pièce soit complète. Il se découpe en trois phases, de la préparation de la couche à la construction de tout le volume.
Préparer la couche : étalement et préchauffage de la poudre
Un rouleau étale sur le plateau une couche de poudre de 50 à 200 microns. La chambre la chauffe ensuite juste sous son point de fusion, avec une régulation thermique de l’ordre de 2 °C. Ce préchauffage réduit le travail du laser et limite les déformations entre couches. Plus la température reste homogène sur la surface, plus les propriétés mécaniques sont régulières. Les modèles d’atelier multiplient pour cela les zones thermiques et surveillent la température en temps réel.
Fritter la section : balayage laser et fusion inter-couches
Le laser trace la section de la pièce d’après le fichier 3D. Sur les machines d’atelier, sa puissance typique est de 30 W. Là où il passe, les particules fusionnent entre elles et se soudent à la couche inférieure : cette fusion inter-couches assure la cohésion de la pièce. Hors du tracé, la poudre reste intacte.
Construire la pièce : abaissement du plateau, nouvelle couche et poudre-support
Le plateau descend d’une épaisseur de couche, le rouleau dépose de la poudre fraîche, et le laser repart. Comptez environ 24 h en moyenne sur une machine d’atelier, jusqu’à 30 h pour un remplissage dense.
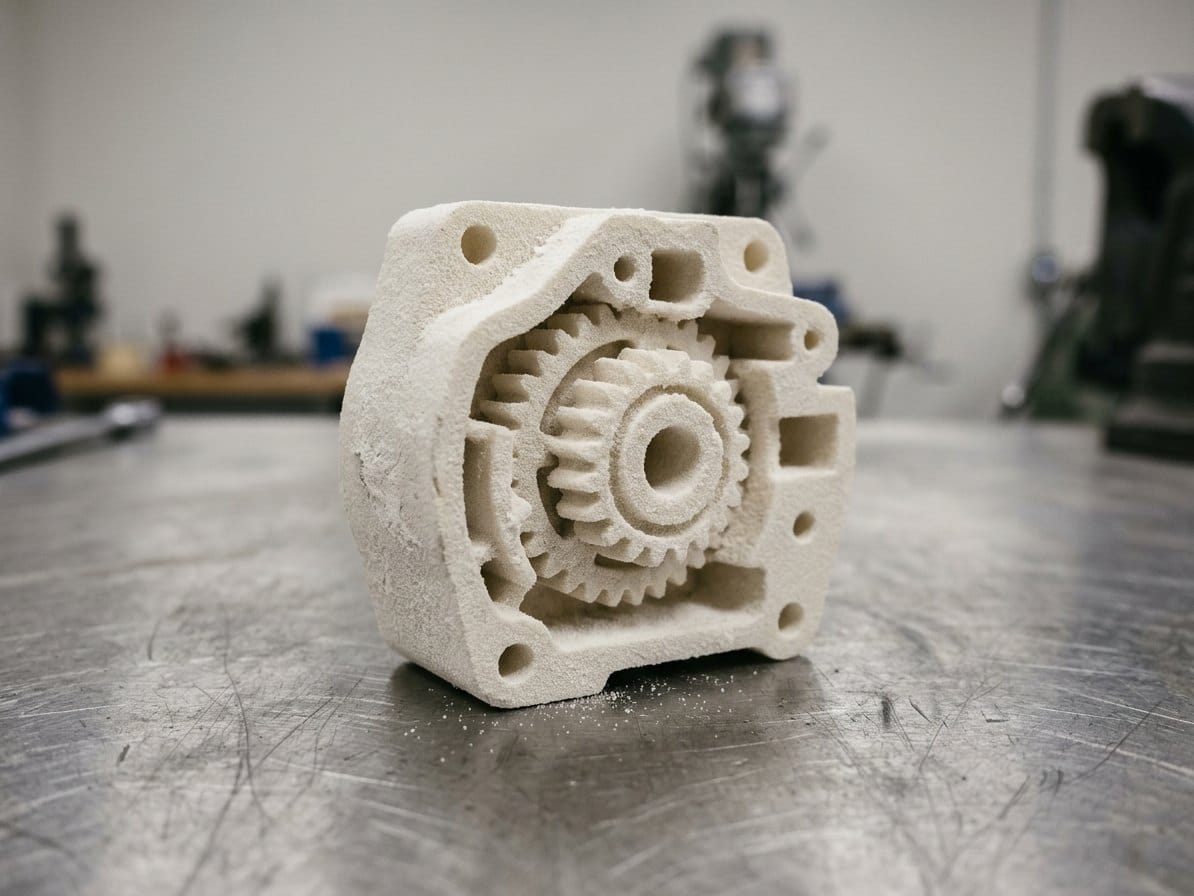
Pendant tout ce temps, la poudre non frittée soutient la pièce. Vous n’ajoutez ni ne retirez aucun support, ce qui autorise :
- des cavités internes et des contre-dépouilles
- des assemblages imprimés d’un bloc, avec pièces emboîtées ou coulissantes
- un empilement de plusieurs pièces dans le volume, sans contrainte d’orientation
Le cycle SLS en vidéo
Vidéo : Impression 3D Technologie SLS – (frittage de poudre par laser) Replay (F3DF)
Que se passe-t-il après l’impression : refroidissement et post-traitement ?
Ces deux étapes pèsent dans votre planning, et les débutants les sous-estiment presque toujours.
Refroidissement : pourquoi il peut représenter 50 % du temps total
Le refroidissement se fait en deux temps : dans l’enceinte de la machine, puis à l’air libre. Il évite les déformations et fige les propriétés mécaniques finales. Il peut occuper jusqu’à 50 % du temps total d’un cycle. Les modèles récents proposent une chambre amovible : vous la sortez pour qu’elle refroidisse et lancez aussitôt une nouvelle impression avec une chambre vide.
Dépoudrage, recyclage de la poudre et finitions
Vous extrayez le bloc, séparez les pièces, puis éliminez l’excédent de poudre, à la main ou dans une station dédiée qui filtre, stocke et dose. Cette poudre se recycle : mélangée à de la poudre neuve, elle sert aux impressions suivantes. Le sablage ou le grenaillage corrige la surface légèrement rugueuse. Selon le rendu voulu, ajoutez polissage, lissage vapeur (aspect proche de l’injection), teinture ou peinture. Un sablage automatisé réduit le temps de nettoyage jusqu’à 80 %.
Quelles poudres polymères utiliser pour l’impression 3D SLS ?
Le nylon (PA12, PA11) sert de référence : solide, résistant aux chocs, stable face aux UV, à l’humidité et aux solvants. Les autres poudres répondent à un besoin précis. Sur l’ensemble de la gamme, la résistance à la traction va d’environ 8 à 69 MPa et l’allongement à la rupture de 11 à 310 %.
| Poudre | Atout principal | Usage type |
|---|---|---|
| Nylon PA12, PA11 | Robustesse, tenue aux chocs | Prototypes et pièces fonctionnelles |
| Nylon fibre de verre | Rigidité, tenue en température | Pièces sollicitées, environnement chaud |
| Nylon fibre de carbone | Très haute résistance, tenue jusqu’à environ 188 °C | Remplacement de pièces métalliques |
| TPU | Souplesse | Joints, semelles, orthèses |
| Polypropylène (PP) | Légèreté, comportement proche de l’injection | Pièces légères, petites séries |
| Poudres biocompatibles | Stérilisation possible | Dispositifs médicaux |
Partez de la contrainte dominante de votre pièce (choc, température, flexibilité ou stérilisation), puis choisissez la poudre.
Quel est le prix d’une imprimante 3D SLS ?
Deux familles de machines coexistent, avec un écart de budget d’un facteur dix.
| Critère | SLS industriel | SLS d’atelier |
|---|---|---|
| Prix | 200 000 à 500 000 € et plus | 20 000 à 75 000 € (hors options) |
| Volume d’impression | Jusqu’à 550 x 550 x 750 mm | De 130x180x330 à 330x330x565 mm |
| Installation | Climatisation, alimentation industrielle, environ 10 m², technicien qualifié, plusieurs jours de mise en route | Alimentation électrique standard, surface réduite |
Au prix de la machine s’ajoutent la poudre, la station de dépoudrage et le matériel de post-traitement. Les tolérances de l’atelier atteignent environ ±0,5 % en XY et ±1 % en Z.
Pour juger la rentabilité, partez d’un cas chiffré : environ 9 € la pièce en interne contre plus de 100 € en sous-traitance, en quelques heures contre 7 à 10 jours. L’économie unitaire est donc d’environ 91 €. Une machine à 20 000 € s’amortit alors après 220 pièces environ, une machine à 75 000 € après 820 pièces environ, avant main d’œuvre et maintenance. Comparez ce seuil à votre volume annuel réel.
Quels sont les avantages et les limites de l’impression 3D SLS ?
Ce bilan vous aide à justifier le SLS ou à l’écarter, chiffres à l’appui.
Avantages et applications concrètes
Les pièces atteignent une densité proche de 100 % et une résistance comparable à celle de l’injection, avec des lignes de couches quasi invisibles. Face aux imprimantes à résine ou à filament, le SLS l’emporte dès qu’il faut des pièces fonctionnelles, et il remplace le moulage pour les petites séries, sans moule à fabriquer. Les usages courants :
- prototypes fonctionnels et tests mécaniques
- pièces de rechange, gabarits, outillages et fixations
- automobile, moto et équipements nautiques
- orthèses, prothèses et modèles chirurgicaux sur mesure
Limites à anticiper avant d’investir
Le ticket d’entrée reste élevé, même en version atelier. Prévoyez aussi :
- un sablage systématique, la surface restant rugueuse
- un refroidissement long, qui pèse sur la cadence
- une gestion de la poudre exigeante : équipement dédié, précautions de manipulation, dosage entre poudre neuve et recyclée
- un choix de matériaux plus restreint qu’en FDM
- des compétences pour les réglages et la maintenance