Pour choisir une résine résistante à la chaleur, partez de la température maximale que votre pièce subira, de la durée d’exposition et de la charge qu’elle porte. Comparez ensuite plusieurs indicateurs (HDT, Tg, Vicat) au lieu de vous fier à un seul chiffre, puis validez par un test sur une pièce réelle. Une précision utile : la température d’impression (25 à 30 °C environ) n’a rien à voir avec la tenue thermique de la pièce finie. Quant à la température idéale du PLA, elle concerne le FDM, pas la photopolymérisation.
L'essentiel à retenir
Valeur de fiche ≠ tenue réelle : testez avant de valider
01
Croisez HDT, Tg et Vicat
Chaque indicateur mesure un phénomène différent.
02
Post-cuisson obligatoire
Sans elle, la résistance chute sous les valeurs annoncées.
03
Imprimez une pièce test
Charge, durée et température réelles avant toute série.
Le conseilGardez une marge : visez une HDT supérieure de 30 à 50 °C à votre température d’usage maximale.
| Indicateur | Ce qu’il mesure | Piège à éviter |
|---|---|---|
| HDT | Température de fléchissement sous charge normalisée | La lire comme une température d’usage continu |
| Tg | Passage progressif de l’état rigide à l’état souple | La traiter comme un seuil net |
| Point Vicat | Ramollissement sous une aiguille chargée | Le comparer directement à une HDT |
Quelle valeur regarder, HDT, Tg ou Vicat, pour juger une résine résistante à la chaleur ?
Les fiches techniques affichent souvent un seul chiffre sans dire ce qu’il mesure. Or trois indicateurs coexistent, et chacun répond à une question différente.
Point de vigilance : une HDT élevée ne garantit pas l’absence de déformation. La durée d’exposition, la charge appliquée et le post-traitement changent le résultat. Certaines fiches se contredisent d’une section à l’autre ou souffrent d’une traduction approximative, donc recoupez plusieurs sources avant de vous fier à un chiffre.
HDT, la température de fléchissement sous charge
La HDT (Heat Deflection Temperature) correspond à la température à laquelle une éprouvette fléchit d’une quantité fixée sous une charge normalisée, souvent 0,45 ou 1,8 MPa. C’est l’indicateur le plus parlant pour une pièce qui travaille sous contrainte, comme un boîtier vissé ou un gabarit de maintien. Une HDT de 200 °C annoncée sur une fiche décrit une pièce post-cuite, testée sous charge faible et sur une courte durée. Elle ne dit pas que votre pièce tiendra 200 °C pendant des heures.
Tg, la température de transition vitreuse
La Tg (transition vitreuse) marque le passage du polymère d’un état rigide à un état caoutchouteux. Ce changement s’étale sur une plage de plusieurs dizaines de degrés, sans seuil net. Avec une Tg de 120 °C, la rigidité commence à s’effondrer autour de cette zone, parfois un peu avant.
Ma règle de marge : gardez votre température d’usage maximale sous la Tg, et choisissez une HDT supérieure de 30 à 50 °C à cette même température.
Point Vicat, le seuil de ramollissement
Le point de ramollissement Vicat relève la température à laquelle une aiguille de 1 mm² s’enfonce de 1 mm dans le matériau sous une charge de 10 ou 50 N. Il mesure un ramollissement de surface, pas un fléchissement de la pièce entière. Ses valeurs ne se superposent donc pas à celles de la HDT. Servez-vous-en uniquement pour comparer deux résines testées selon la même méthode, jamais pour mettre en regard un Vicat et une HDT.
Quels critères vérifier avant d’acheter une résine technique haute température ?
Une fois les indicateurs thermiques compris, deux vérifications évitent l’essentiel des déconvenues : la compatibilité avec votre machine, puis les propriétés utiles à votre pièce.
Compatibilité avec l’imprimante SLA, DLP ou MSLA
Une résine se choisit pour une technologie : laser en SLA, projecteur en DLP, écran LCD en MSLA. Contrôlez la longueur d’onde de votre source UV (entre 365 et 405 nm) et sa correspondance avec la résine. Une résine ne remplace pas un filament : le choix entre résine et filament se tranche à l’achat de la machine, pas après.
Même au sein d’une technologie, les profils d’exposition varient. Comptez 3 à 6 secondes par couche en LCD, 2 à 3,5 secondes en DLP, avec 5 à 7 couches de fond plus longues. Anycubic, Elegoo ou Phrozen fournissent des profils de départ, à calibrer sur votre modèle.
Propriétés mécaniques, retrait et usinabilité
Quatre valeurs méritent votre attention, au-delà de la tenue thermique :
- Dureté Shore D (par exemple 85D) : elle indique la rigidité.
- Résistance en traction et en flexion (en MPa) : elles disent ce que la pièce encaisse avant de céder.
- Allongement à la rupture et résistance Charpy : ils renseignent sur la fragilité face aux chocs.
- Retrait volumique : un retrait de 4 % environ, annoncé par certaines résines, se compense à la modélisation pour tenir une précision de l’ordre de 25 microns.
Si vous comptez percer ou fraiser, privilégiez une résine annoncée usinable. Une résine rigide et cassante se fend sans avant-trou.
Quelle résine haute température choisir selon l’usage : boîtier, gabarit, moule ?
Le bon matériau dépend de ce que la pièce subit. Ce tableau associe chaque usage à une famille de résine et à son point de contrôle principal.
| Usage | Famille conseillée | Point d’attention |
|---|---|---|
| Boîtier électronique | Engineering haute température | Chaleur des composants sur la durée |
| Gabarit, outillage | Tough haute température | Rigidité et tenue sous charge |
| Moule, thermoformage | Résine HDT élevée post-cuite | Cycles répétés et état de surface |
| Pièce proche d’un moteur | Résine chargée céramique | Marge sur la Tg et chaleur rayonnée |
| Modélisme technique | Engineering standard | Précision avant résistance extrême |
Méfiez-vous des annonces extrêmes. Un fabricant affiche 150 °C, un autre jusqu’à 238 °C pour une gamme professionnelle : demandez la méthode de mesure, la charge et l’état de la pièce (post-cuite ou non) avant de comparer. Les résines chargées céramique visent les usages les plus chauds, mais elles sont plus abrasives pour l’écran et le bac, et plus exigeantes à imprimer.
Côté budget, comptez environ 70 à 75 € TTC le kilo pour une résine technique haute température, un ordre de grandeur qui varie selon les marques (G3D PRO, Phrozen, Anycubic). Une pièce ratée coûte donc vite plus cher que la différence entre deux références.
Comment la post-cuisson UV et le test de la pièce confirment-ils la résistance réelle ?
La valeur de la fiche n’est atteinte qu’après un post-traitement soigné, et seule une vérification sur pièce prouve qu’elle suffit à votre usage.
Post-cuisson UV et conditions d’impression
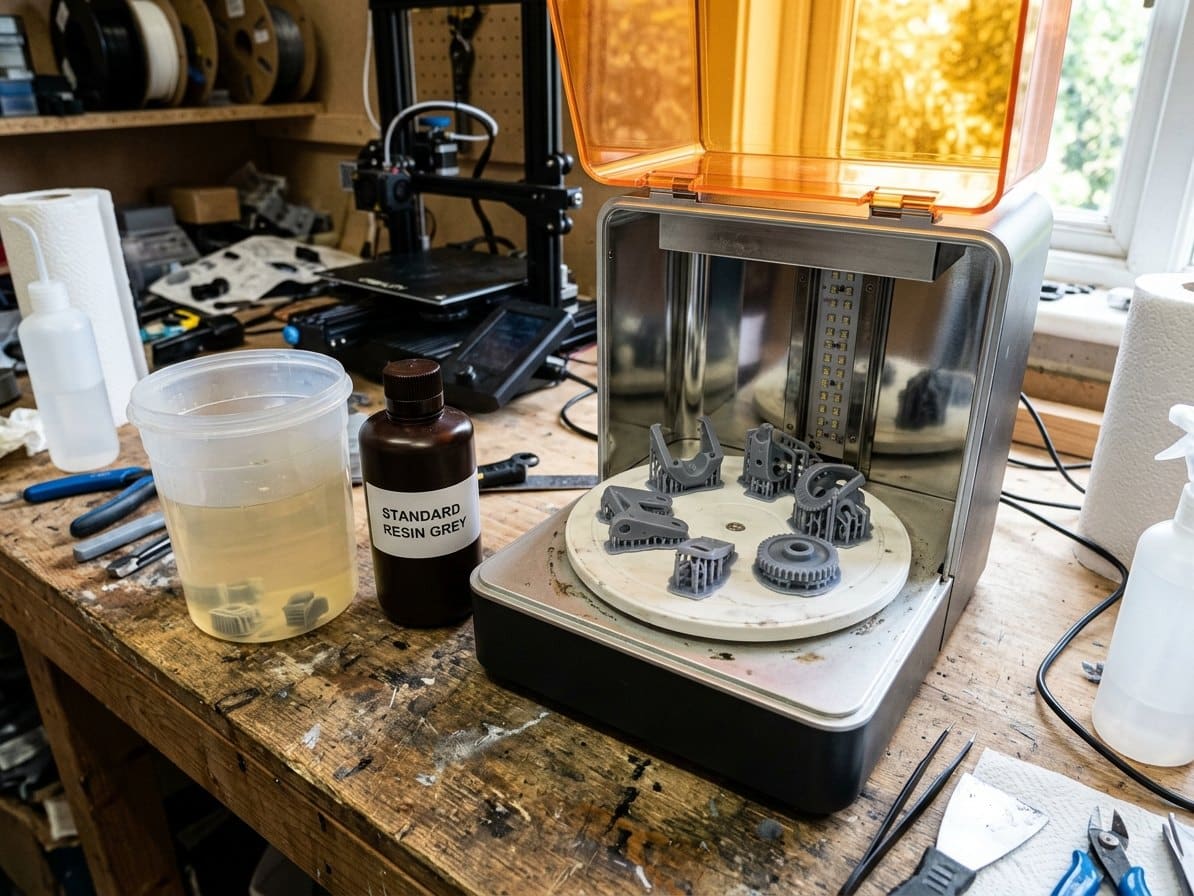
Rincez la pièce à l’alcool isopropylique (95 % en général), laissez-la sécher, puis passez-la en post-cuisson UV. Sans cette étape, la tenue à chaud reste bien inférieure aux chiffres annoncés. Imprimez au-dessus de 20 °C, idéalement entre 25 et 30 °C, avec une humidité maîtrisée : un garage froid ralentit et fragilise la polymérisation. Stockez la résine à l’abri de la lumière, de la chaleur et de l’humidité, y compris en été.
Test de déformation sur une pièce représentative
Imprimez une pièce de même géométrie et de même épaisseur que la pièce finale, puis reproduisez ses conditions réelles :
- Charge : montez-la avec les vis, les composants ou le poids prévus.
- Température : placez-la à votre maximum d’usage, étuve ou source de chaleur réelle.
- Durée : maintenez l’exposition aussi longtemps que l’usage l’exigera, par exemple plusieurs heures.
Mesurez ensuite la déformation et comparez-la à la pièce témoin restée à température ambiante. Lancez une série ou un usage critique seulement après ce contrôle, et commandez la résine en quantité une fois la pièce test validée.
La post-cuisson UV expliquée en vidéo
Vidéo : Guide complet du Post Traitement en Impression 3D Résine (OrigoWorld3D)