Une pièce qui sort de l’imprimante n’est jamais claire du premier coup : elle est laiteuse, et c’est normal. Pour obtenir un rendu verre avec une résine cristal, enchaînez quatre étapes après l’impression : lavage à l’alcool, passage sous UV, ponçage progressif, vernis transparent. La résine compte pour moitié dans le résultat, la finition pour l’autre moitié. Voici les réglages, les produits et les gestes à connaître, et comment rattraper une pièce ratée.
L'essentiel à retenir
Résine claire + ponçage + vernis = effet verre
01
Résine et réglages
Des couches fines donnent la meilleure base.
02
Lavage et UV
IPA, séchage complet, puis 15 à 30 minutes de curing.
03
Ponçage et vernis
Ils suppriment les micro-espaces qui diffusent la lumière.
Le conseilImprimez d’abord un petit disque test avant la pièce définitive.
| Étape | Objectif | Durée ou outil | Erreur à éviter |
|---|---|---|---|
| Lavage | Retirer la résine liquide | IPA 99,9 %, quelques minutes | Passer sous UV une pièce humide |
| Post-polymérisation | Durcir à cœur | Lampe UV, 15 à 30 min | Sortir la pièce trop tôt |
| Ponçage | Supprimer les micro-aspérités | Grain grossier vers grain fin | Sauter un grain |
| Clear coat | Combler les micro-espaces | Vernis transparent | Vernir sans poncer avant |
Pourquoi ma pièce en résine reste-t-elle laiteuse en sortie d’imprimante ?
L’impression résine fonctionne par photopolymérisation : une lumière UV durcit une résine liquide couche après couche. Le FDM, lui, dépose un filament fondu. Dans les deux cas, l’empilement laisse des irrégularités et de minuscules espaces entre les couches. La lumière s’y disperse au lieu de traverser la matière, d’où cet aspect givré.
Comptez moitié-moitié : la qualité de la résine pose la base, le post-traitement fait le reste. Côté machines, trois technologies existent :
- SLA : un laser trace chaque couche point par point.
- MSLA/LCD : un écran monochrome masque la lumière UV et expose la couche entière d’un coup. C’est la plus répandue chez les makers.
- DLP : un projecteur dessine la couche en une seule image.
Toutes trois conviennent à une résine claire, à condition de respecter sa longueur d’onde.
Comment post-traiter une pièce en résine claire pas à pas ?
Le post-traitement sépare le « translucide correct » du « vrai verre ». Suivez les étapes dans cet ordre, sans en sauter.
Nettoyer la pièce à l’alcool isopropanol
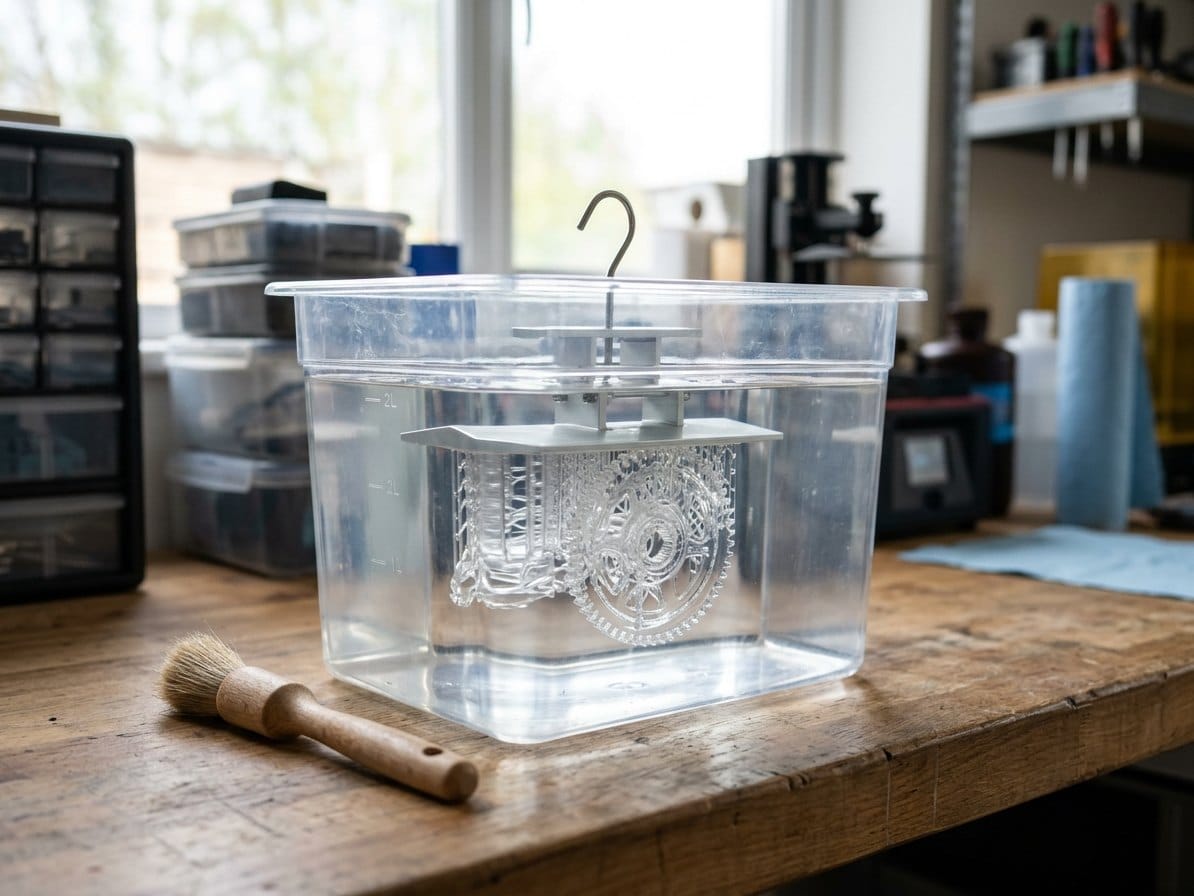
Plongez la pièce dans un bain d’alcool isopropanol (IPA) à 99,9 %, 95 % au minimum, pendant quelques minutes, en la brossant doucement. L’IPA dissout la résine liquide restée en surface. Rincez à l’eau, puis laissez sécher complètement : une pièce humide au moment du passage sous UV développe des taches blanches ou des fissures.
Réaliser la post-polymérisation UV
La post-polymérisation (curing) durcit la pièce à cœur sous lampe UV. Prévoyez 15 à 30 minutes : plus la pièce est grosse, plus il faut de temps, et plus la lampe est puissante, moins il en faut. Pour un bijou ou une figurine, immergez-la dans l’eau pendant l’opération afin de limiter les déformations. Sortez ensuite la pièce à l’air frais pour dissiper les vapeurs.
Poncer progressivement les couches
Poncez à l’eau en passant du grain grossier au grain fin, par exemple de 400 à 2000. Chaque grain efface les rayures du précédent, et l’objectif est de supprimer les micro-aspérités qui diffusent la lumière. Un grain sauté laisse des traces qui réapparaissent sous le vernis.
Appliquer le clear coat
Le vernis transparent comble les espaces restants entre les couches après ponçage. C’est lui qui fait passer la pièce de translucide à vitreuse. Appliquez des couches fines, avec un séchage entre chacune. Pour imperméabiliser, sachez qu’une pièce polymérisée et vernie résiste mieux à l’eau, sans devenir étanche pour autant.
Quels réglages d’imprimante pour une transparence maximale ?
Une machine MSLA/LCD reste le choix le plus accessible. Vérifiez trois points : la compatibilité avec la longueur d’onde de la résine (385 à 405 nm), la résolution de l’écran et la taille du plateau. Partez ensuite de ces paramètres :
- Couches de fond (bottom layers) : 20 à 30 secondes d’exposition.
- Couches normales : 2 à 3 secondes.
- Hauteur de couche : plus elle est fine, meilleure est la clarté finale, au prix d’une impression plus longue.
- Orientation : inclinez la pièce pour réduire les surfaces à poncer.
- Résine : agitez bien le flacon pour éviter les bulles.
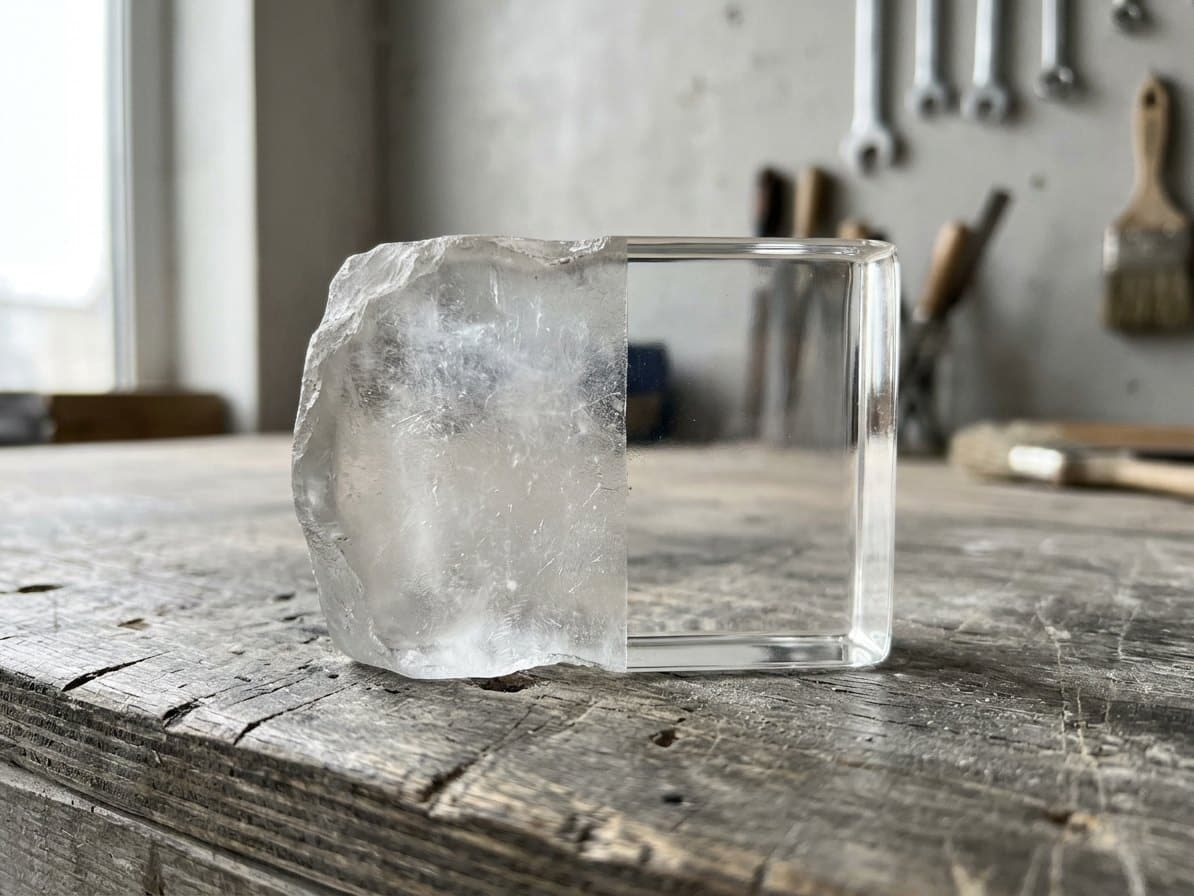
Avant la pièce définitive, imprimez un petit disque de 2 mm d’épaisseur, puis poncez et vernissez une moitié seulement. La comparaison montre à l’œil nu ce que chaque étape apporte, et vous validez votre temps d’exposition sans gâcher de résine.
Quelle résine transparente choisir selon son niveau et son budget ?
Quatre critères départagent les références : transparence après finition, stabilité dimensionnelle, compatibilité avec votre machine et prix au kilo.
Formlabs Clear, Forshape 10K et BAST ST 45M pour un rendu pro
La Formlabs Clear sert de référence qualité pro, et la BAST ST 45M constitue une alternative. La Forshape 10K Haute Transparence se positionne en résine premium, avec ces caractéristiques :
- Longueurs d’onde : 385 et 405 nm.
- Résolutions compatibles : 4K, 10K et 16K.
- Rétraction faible, donc bonne stabilité dimensionnelle.
- Prix : environ 29,61 € HT/kg.
Elegoo, Sunlu et Creality pour débuter
L’Elegoo Standard Transparente offre un bon rapport qualité/prix pour s’entraîner. La Sunlu Standard Plus Transparent et les packs Creality permettent de démarrer à moindre coût. Pour des figurines, une résine d’entrée de gamme suffit si le ponçage est soigné. Pour des bijoux, visez plutôt une résine premium. Pour du prototypage, la stabilité dimensionnelle passe avant la clarté.
Comment corriger une résine claire qui jaunit ou reste laiteuse ?
Quatre défauts reviennent sans cesse, chacun avec une cause identifiable et un remède simple.
| Problème | Cause | Solution |
|---|---|---|
| Pièce opaque ou laiteuse | Couches trop épaisses, ponçage insuffisant, absence de vernis | Couches plus fines, ponçage jusqu’au grain fin, clear coat |
| Jaunissement | Exposition prolongée aux UV et au soleil | Stockage à l’abri de la lumière |
| Bulles | Résine mal agitée | Bien agiter le flacon avant l’impression |
| Taches blanches ou fissures | Séchage incomplet après l’IPA | Sécher complètement avant le curing |
Contre le jaunissement, rangez vos pièces finies dans un tiroir ou une vitrine à l’abri du soleil : la lumière directe fait virer la résine avec le temps.
Est-ce compliqué, risqué et coûteux de se lancer dans l’impression résine ?
La prise en main reste à la portée d’un débutant, à condition de rester rigoureux sur les étapes, la protection et les réglages d’exposition. La résine liquide est toxique avant durcissement, d’où ces précautions :
- Portez masque et gants, et évitez tout contact avec les yeux.
- En cas de contact, rincez abondamment à l’eau et consultez un médecin si besoin.
- Tenez le flacon hors de portée des enfants.
Conservez-la entre 15 et 35 °C, en flacon scellé et à l’abri de la lumière : le froid l’épaissit, les UV la durcissent dans le contenant.
Côté budget, comptez la résine (environ 30 € le kilo en premium), l’électricité et l’amortissement de la machine. Une pièce de 50 g revient à 1,50 € de résine, et une imprimante LCD tire de l’ordre de 60 W, soit quelques centimes par heure. Le prix à l’heure dépend donc surtout de la taille de la pièce et du coût de la machine. Sans imprimante, un service d’impression en ligne en résine transparente évite l’investissement de départ.