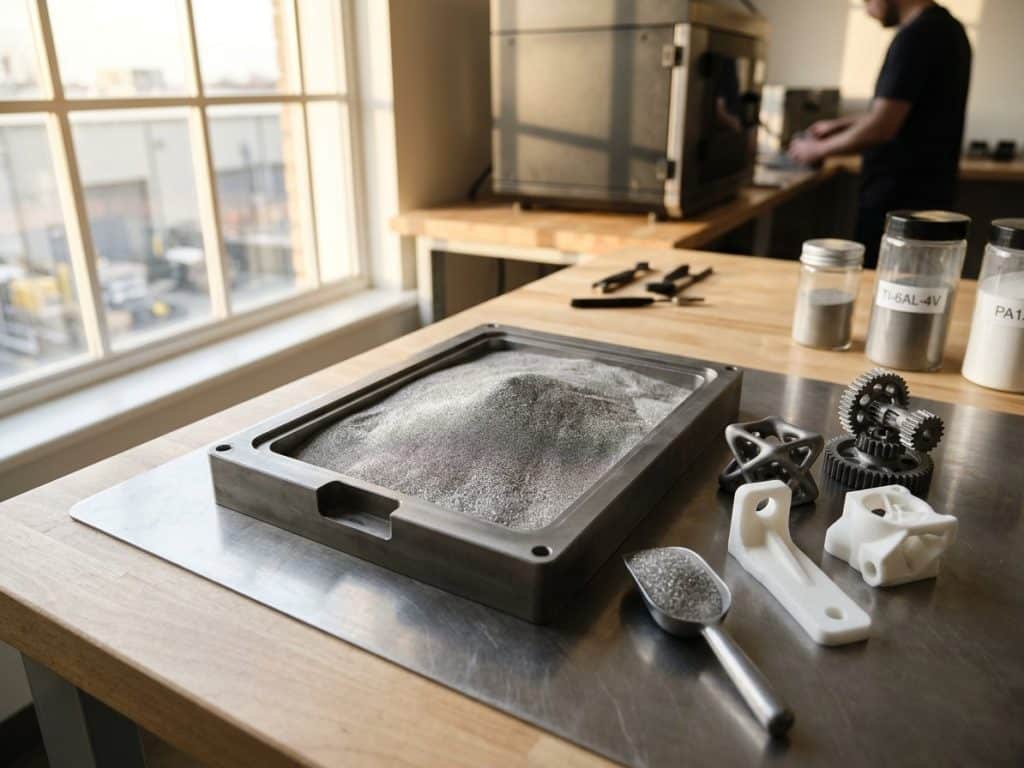
Pour la plupart des pièces fonctionnelles, le PA12 (nylon 12) répond à la question. Passez au PA11 si la pièce doit encaisser des chocs, aux composites chargés de fibre de verre ou de carbone pour gagner en rigidité, au TPU pour la souplesse, et au PEEK ou au PEKK quand la chaleur dépasse ce que supportent les polyamides. Le frittage sélectif par laser fait fondre localement une poudre polymère, couche après couche. La poudre non frittée soutient la pièce, donc aucun support n’est nécessaire. Face au FDM et à la SLA, vous gagnez en liberté de forme et en tenue mécanique.
À retenir avant de choisir
PA12 par défaut, les autres selon la contrainte
01
PA12 puis PA11
Le PA12 couvre le prototypage, le PA11 apporte la ductilité.
02
Composites pour la rigidité
Fibre de verre ou de carbone pour remplacer certaines pièces métalliques.
03
PEEK pour la chaleur
Réservé aux machines dédiées haute température.
Le conseilValidez toujours votre choix sur une pièce test avant de lancer la série.
| Application | Matériau recommandé | Justification | Pièces types |
|---|---|---|---|
| Prototypage | PA12 | Bon compromis rigidité et coût | Maquettes fonctionnelles, boîtiers |
| Automobile | PA12 GF, PA12 CF, PP | Rigidité, tenue thermique | Conduits, fixations, clips |
| Aérospatiale | PA11 CF, PEEK, PA12 | Légèreté, tenue au feu | Connecteurs, carters légers |
| Médical | PA12 biocompatible, PA11, TPU | Biocompatibilité, stérilisation | Orthèses, guides chirurgicaux |
| Sport | TPU, PA11 | Absorption des chocs | Semelles, protections |
| Électronique | PA12, PA12 GF | Stabilité dimensionnelle | Boîtiers, supports |
| Outillage | PA12 GF, PA12 CF, PA11 | Résistance à l’usure | Gabarits, pièces de rechange |
| Petite série | PA12, PA11 | Aucun outillage | Séries de quelques dizaines à centaines |
Quel matériau SLS correspond à chaque secteur d’application ?
Partez de la contrainte dominante de votre pièce, thermique, mécanique ou réglementaire, puis retenez la poudre qui la couvre. Voici ce que le tableau ne dit pas pour chaque grand secteur.
Automobile
Sous le capot, la chaleur et les vibrations imposent un polyamide renforcé : PA12 GF ou PA12 CF pour les conduits d’air et les boîtiers, polypropylène quand la légèreté et la tenue chimique passent avant tout. YAPP Automotive a réduit de plus de 80 % ses coûts et ses délais sur des réservoirs de carburant prototypes, un bon exemple de l’intérêt du SLS dès la phase de validation.
Aérospatiale et défense
Le dossier de certification pèse autant que la mécanique. Les pièces de cabine visent les normes FAR25 et UL94V0 sur l’inflammabilité. Le PA11 CF offre un bon rapport rigidité sur masse pour les carters et les gabarits, le PEEK prend le relais près des sources de chaleur, et le PA12 suffit pour les conduits peu sollicités. Vérifiez la conformité de la poudre exacte, pas seulement de sa famille.
Médical et paramédical
Pour un contact avec la peau ou un usage clinique, choisissez un PA12 biocompatible classé USP Classe VI et stérilisable : guides chirurgicaux, modèles anatomiques, orthèses. Le PA11 convient aux prothèses qui travaillent en flexion répétée, le TPU aux interfaces souples en contact avec le patient. Les prothèses dentaires métalliques relèvent d’un autre procédé, présenté en fin d’article.
Sport, électronique et outillage
Le TPU et le PA11 absorbent les chocs des semelles, coques et protections. En électronique, le PA12 et le PA12 GF tiennent les cotes des boîtiers et connecteurs. En atelier, les composites remplacent des pièces métalliques pour les gabarits, fixations et pièces de rechange, avec un délai de production réduit à quelques jours.
Quel matériau SLS pour un prototype fonctionnel ou une petite série ?
Pour un prototype fonctionnel, démarrez en PA12 : c’est la poudre la mieux documentée, au meilleur rapport entre rigidité, précision et coût. En petite série, le PA12 ou le PA11 suppriment l’outillage de moulage et les quantités minimales, et le lot sort en quelques jours. Pour trancher, posez vos questions dans cet ordre :
- Chaleur soutenue ou exigence au feu : composite renforcé, puis PEEK ou PEKK si la température dépasse les polyamides.
- Flexion répétée, chocs ou souplesse : PA11, puis TPU si la pièce doit rester élastique.
- Aucune contrainte particulière : PA12.
Sur la résistance, les pièces SLS approchent celles de l’injection, avec des nuances selon l’orientation dans le bac et les paramètres machine. Le polypropylène se rapproche le plus d’une pièce injectée, ce qui en fait le candidat naturel pour remplacer une pièce moulée en série courte.
Quelles propriétés distinguent les matériaux SLS les plus utilisés ?
Ce panorama résume les familles de poudres polymères disponibles, avec leur atout et leur limite, avant le détail par famille.
| Matériau | Propriété clé | Point faible | Usage type |
|---|---|---|---|
| PA12 | Rigide, résistant aux UV et à l’humidité | Moins ductile que le PA11 | Prototypes, pièces générales |
| PA11 | Allongement élevé, résistance aux chocs | Moins rigide | Gabarits, pièces sous contrainte |
| PA12 GF | Rigidité, traction jusqu’à 69 MPa | Plus abrasif, plus cassant | Boîtiers, supports |
| TPU | Allongement jusqu’à 310 % | Faible rigidité | Joints, semelles |
| PP | Proche de l’injection, léger | Retrait à maîtriser | Pièces injectées en petite série |
| PEEK, PEKK | Tenue thermique et chimique | Machine dédiée, coût élevé | Aérospatiale, médical exigeant |
PA12 et PA11
Dans le duel nylon 12 contre nylon 11, tout se joue sur la ductilité. Le PA12 est rigide et résiste aux produits chimiques, aux UV et à l’eau. Il existe en variantes : standard, Tough pour les charnières et mousquetons, White pour les parois fines. Le PA11, biosourcé, s’allonge davantage et absorbe mieux les chocs, y compris sous charge soutenue.
Composites PA12 GF et PA11 CF
La fibre de verre (GF) augmente la rigidité et la tenue thermique, avec une résistance à la traction qui peut atteindre 69 MPa. La fibre de carbone (CF) vise les pièces fonctionnelles et l’outillage qui remplacent le métal. Le prix à payer : une surface plus abrasive et une ductilité moindre.
TPU, PP, PEEK et PEKK
Le TPU reste élastique jusqu’à 310 % d’allongement. Le PP imite le comportement d’une pièce injectée. Le PEEK et le PEKK exigent une machine dédiée, avec un lit de poudre autour de 350 °C et une chambre à 300 °C. Le PPS et le PA6X existent aussi sur certaines machines industrielles, pour des usages très spécialisés.
Quels critères et limites font basculer le choix d’un matériau SLS ?
Quand deux poudres semblent convenir, ces critères départagent :
- La température d’utilisation et l’arbitrage entre rigidité et flexibilité.
- La biocompatibilité, la résistance chimique, aux UV et à l’humidité.
- Le coût relatif : PA12, PA11 et TPU coûtent moins cher que le PEEK et le PEKK.
- Le recyclage de la poudre : prévoyez 20 à 40 % de poudre neuve à chaque cycle.
- Le post-traitement selon le rendu visé : sablage, teinture ou polissage.
Le budget machine dépend du type d’imprimante à frittage de poudre retenu et sort du cadre de ce choix de matériau.
Gardez aussi en tête les limites. La surface reste légèrement rugueuse, la porosité interne et les variations de teinte apparaissent parfois sur les grosses pièces, et le coût dépasse celui du FDM. Les propriétés varient avec la géométrie et les réglages : testez une pièce représentative avant la série.
Le SLS peut-il imprimer du métal, et quelle différence avec le DMLS et le SLM ?
Non, une imprimante SLS standard travaille des poudres polymères. Le DMLS et le SLM appartiennent à la même famille de fusion sur lit de poudre, mais avec des poudres métalliques et des températures bien plus élevées. C’est aussi la voie du frittage laser dentaire : les armatures et prothèses se produisent en cobalt chrome par DMLS, pas en SLS polymère.
Le frittage SLS en action
Vidéo : Comment fonctionne l'impression 3D par frittage laser sélectif (SLS) ? (Xometry EMEA & APAC)