Oui, le métal s’imprime en 3D, par fusion sur lit de poudre, et deux procédés dominent pour les pièces exigeantes : le SLM (ou L-PBF), qui fond la poudre au laser, et l’EBM, qui la fond avec un faisceau d’électrons. Le choix repose sur un arbitrage. D’un côté, la précision et l’étendue des matériaux. De l’autre, la tenue aux hautes températures et des contraintes résiduelles réduites.
Ce qu'il faut retenir
SLM = précision et choix de matières, EBM = haute température
01
Précision
Le SLM tient les tolérances fines, l'EBM demande une reprise en usinage.
02
Matériaux
L'EBM ne traite que des alliages conducteurs, le SLM couvre aussi les métaux purs.
03
Budget
De 200 k€ à plus de 1 M€ la machine, 200 à 600 €/kg la poudre.
Le conseilComparez le coût de la pièce après post-traitement, pas à la sortie de machine.
| Critère | EBM | SLM |
|---|---|---|
| Source d’énergie | Faisceau d’électrons | Laser(s) haute puissance |
| Atmosphère | Chambre à vide | Gaz inerte (argon, azote) |
| Précision | Inférieure | Supérieure |
| Finition brute | Rugueuse | Meilleure, reprise fréquente |
| Matériaux | Conducteurs uniquement | Alliages et métaux purs |
| Supports | Peu nécessaires | Selon la géométrie |
| Recyclage de la poudre | Jusqu’à 98 % | Selon le système |
| Taille des pièces | Petites à moyennes | Plus flexible |
| Coût machine | Élevé, technologie propriétaire | 200 k€ à plus de 1 M€ |
Quelles différences entre EBM et SLM en précision, vitesse et finition ?
Tout part de la source d’énergie. Le SLM balaie la poudre avec un laser à fibre sous atmosphère inerte. L’EBM travaille sous chambre à vide, ce qui évite l’oxydation du métal à très haute température. Ces deux environnements dictent le reste.
Précision dimensionnelle et état de surface
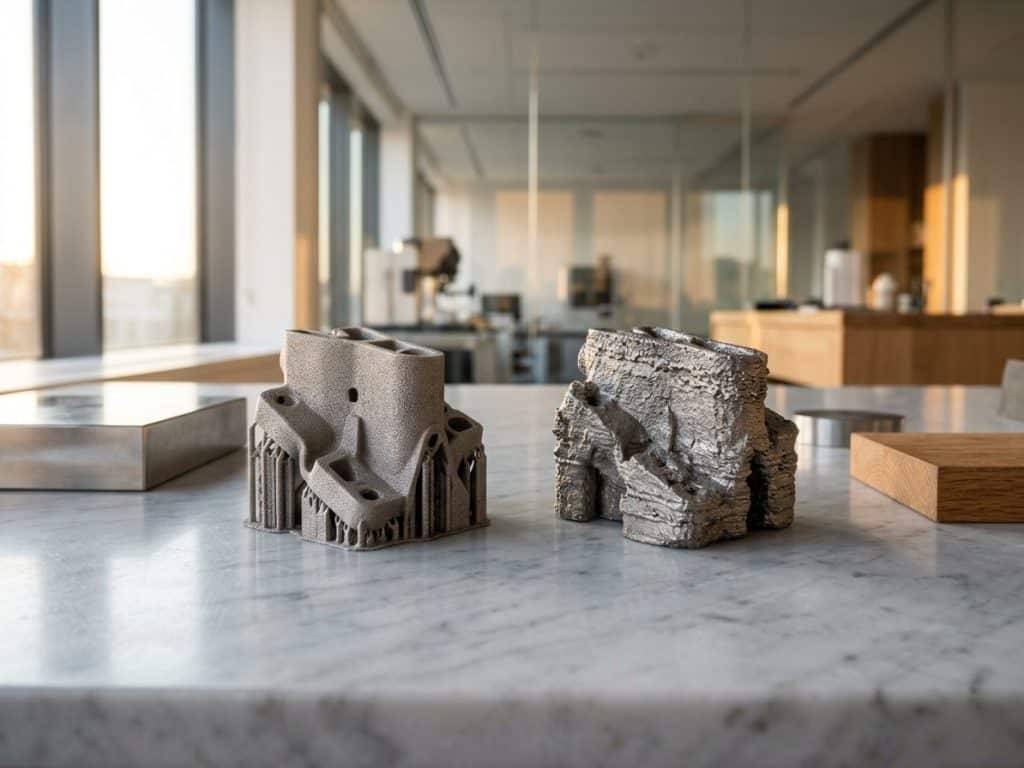
Le SLM étale des couches de 20 à 60 µm et atteint la meilleure précision dimensionnelle des deux. Sa surface brute reste plus fine, mais un post-traitement s’impose souvent.
L’EBM sort des pièces à la surface rugueuse. Si votre plan impose des tolérances serrées sur des portées fonctionnelles, prévoyez une finition CNC dans la gamme de fabrication.
Vitesse de fabrication et contraintes résiduelles
Côté build rate, le SLM industriel monte en cadence grâce aux systèmes multi-laser, jusqu’à 12 sources sur une même machine. L’EBM répond autrement : le faisceau préchauffe la poudre et peut se diviser pour traiter plusieurs zones simultanément.
Ce préchauffage limite les contraintes internes. Le traitement thermique de détente devient rarement indispensable, alors qu’il est quasi systématique en SLM. En contrepartie, l’EBM impose un temps de refroidissement dans la chambre avant l’extraction.
Quels matériaux et quelles propriétés mécaniques pour des pièces haute performance ?
Bien conduits, les deux procédés livrent des pièces comparables au forgé ou à l’usiné pour l’aérospatiale, le médical, la défense et l’énergie. Le matériau fait pourtant la première sélection.
Titane, Inconel, aluminium : quels alliages selon le procédé
L’EBM se limite aux matériaux conducteurs et convient aux métaux à haute température de fusion. Le SLM accepte une gamme plus large : titane, Inconel, aluminium, aciers inoxydables et à outils, cobalt-chrome, y compris des métaux purs.
Quelle matière est la plus solide ? Cela dépend du critère. Le titane l’emporte en résistance rapportée à la masse, les superalliages base nickel comme l’Inconel en tenue à chaud et à la corrosion.
Densité, porosité et rôle du HIP
Les deux procédés produisent des pièces denses, à condition d’utiliser des poudres atomisées, fines et sphériques. Une poudre contaminée ou mal tamisée crée des défauts que la machine ne rattrape pas.
Pour éliminer la porosité résiduelle, le HIP (Hot Isostatic Pressing, compression isostatique à chaud) améliore nettement les propriétés mécaniques. Les pièces critiques en fatigue y passent presque toujours.
Quel coût global prévoir, poudre et post-traitement compris ?
Le prix de la machine ne dit pas tout. Voici les postes à intégrer dans votre calcul de rentabilité :
- Investissement machine : de 200 000 € à plus de 1 M€ selon la taille, le nombre de lasers et l’automatisation.
- Poudre métallique : 200 à 600 €/kg, parfois davantage.
- L’EBM récupère jusqu’à 98 % de la poudre non fondue.
- Le SLM dépend du système et d’une manipulation en circuit fermé.
- Exploitation : gaz inerte, maintenance, main-d’œuvre qualifiée.
- Reprise : détente, retrait des supports, HIP, usinage, recuit, auxquels s’ajoutent les post-traitements de finition.
La rentabilité apparaît sur les pièces à forte valeur, de géométrie complexe et en faible volume, là où l’usinage devient impossible ou trop long. Côté équipement SLM et DMLS, les références sont EOS, SLM Solutions, Renishaw et 3D Systems.
Quel procédé retenir selon votre cahier des charges ?
Trois paramètres tranchent : le matériau, les tolérances et la taille de pièce. Le DMLS, terme popularisé par EOS, équivaut au SLM en pratique sur les machines actuelles. Le SLS ne traite que des polymères, comme la SLA ou le FDM, et ne concurrence donc pas ces deux procédés.
Cas où l’EBM est le meilleur choix
L’EBM prend l’avantage quand le dossier réunit ces conditions :
- métal à haute température de fusion et pièce dense ;
- géométrie nécessitant peu de supports ;
- besoin de limiter le traitement thermique et de recycler la poudre au maximum.
Ses limites : pièces petites à moyennes, surface rugueuse à reprendre, personnel très qualifié.
Cas où le SLM est le meilleur choix
Le SLM convient mieux dans ces situations :
- tolérances serrées et géométries fines ;
- matière hors du champ conducteur, ou métal pur ;
- pièces plus grandes ou production en cadence grâce au multi-laser.
Ses contraintes : gaz inerte, ventilation avancée, post-traitement quasi systématique et qualité de poudre irréprochable. Pour arbitrer, chiffrez la surface à reprendre en usinage : plus elle est grande, plus l’avantage de précision du SLM pèse dans le coût final.